




| Plaats van herkomst: | Guangdong van China |
|---|---|
| Merknaam: | ABD |
| Certificering: | CE |
| Min. bestelaantal: | 1 set |
| Prijs: | Onderhandelbaar |
| Levertijd: | 4 maanden |
| Betalingscondities: | T/T, L/C |
| Levering vermogen: | 10 sets per maand of meer |
| Materiaal: | Profielen van aluminiumlegering | Hardlopend type: | Volautomatisch |
|---|---|---|---|
| Voorwaarde: | Nieuw merk | Toepasselijke industrieën: | Bouwprojecten, productiefaciliteiten, winkels en winkels die machines repareren |
| Verwarmingsvermogen: | Aardgas, LPG | Service na verkoop verleend: | Ingenieurs staan klaar om apparatuur in het buitenland te repareren |
| Naam van apparatuur: | Bakoven | Belangrijkste verkoopargumenten: | Hoge productiviteit |
| Type: | Verticaal | Transportsnelheid: | Verstelbaar |
| Markeren: | verticale poedercoatinglijn van aluminium,profielen van hoog efficiënte verwarmingssystemen,verticale poedercoatlijn met garantie |
||
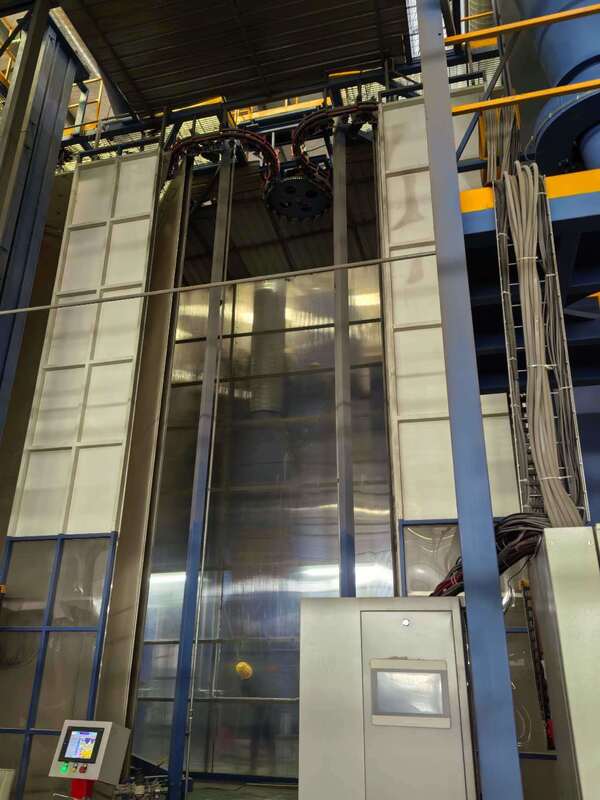
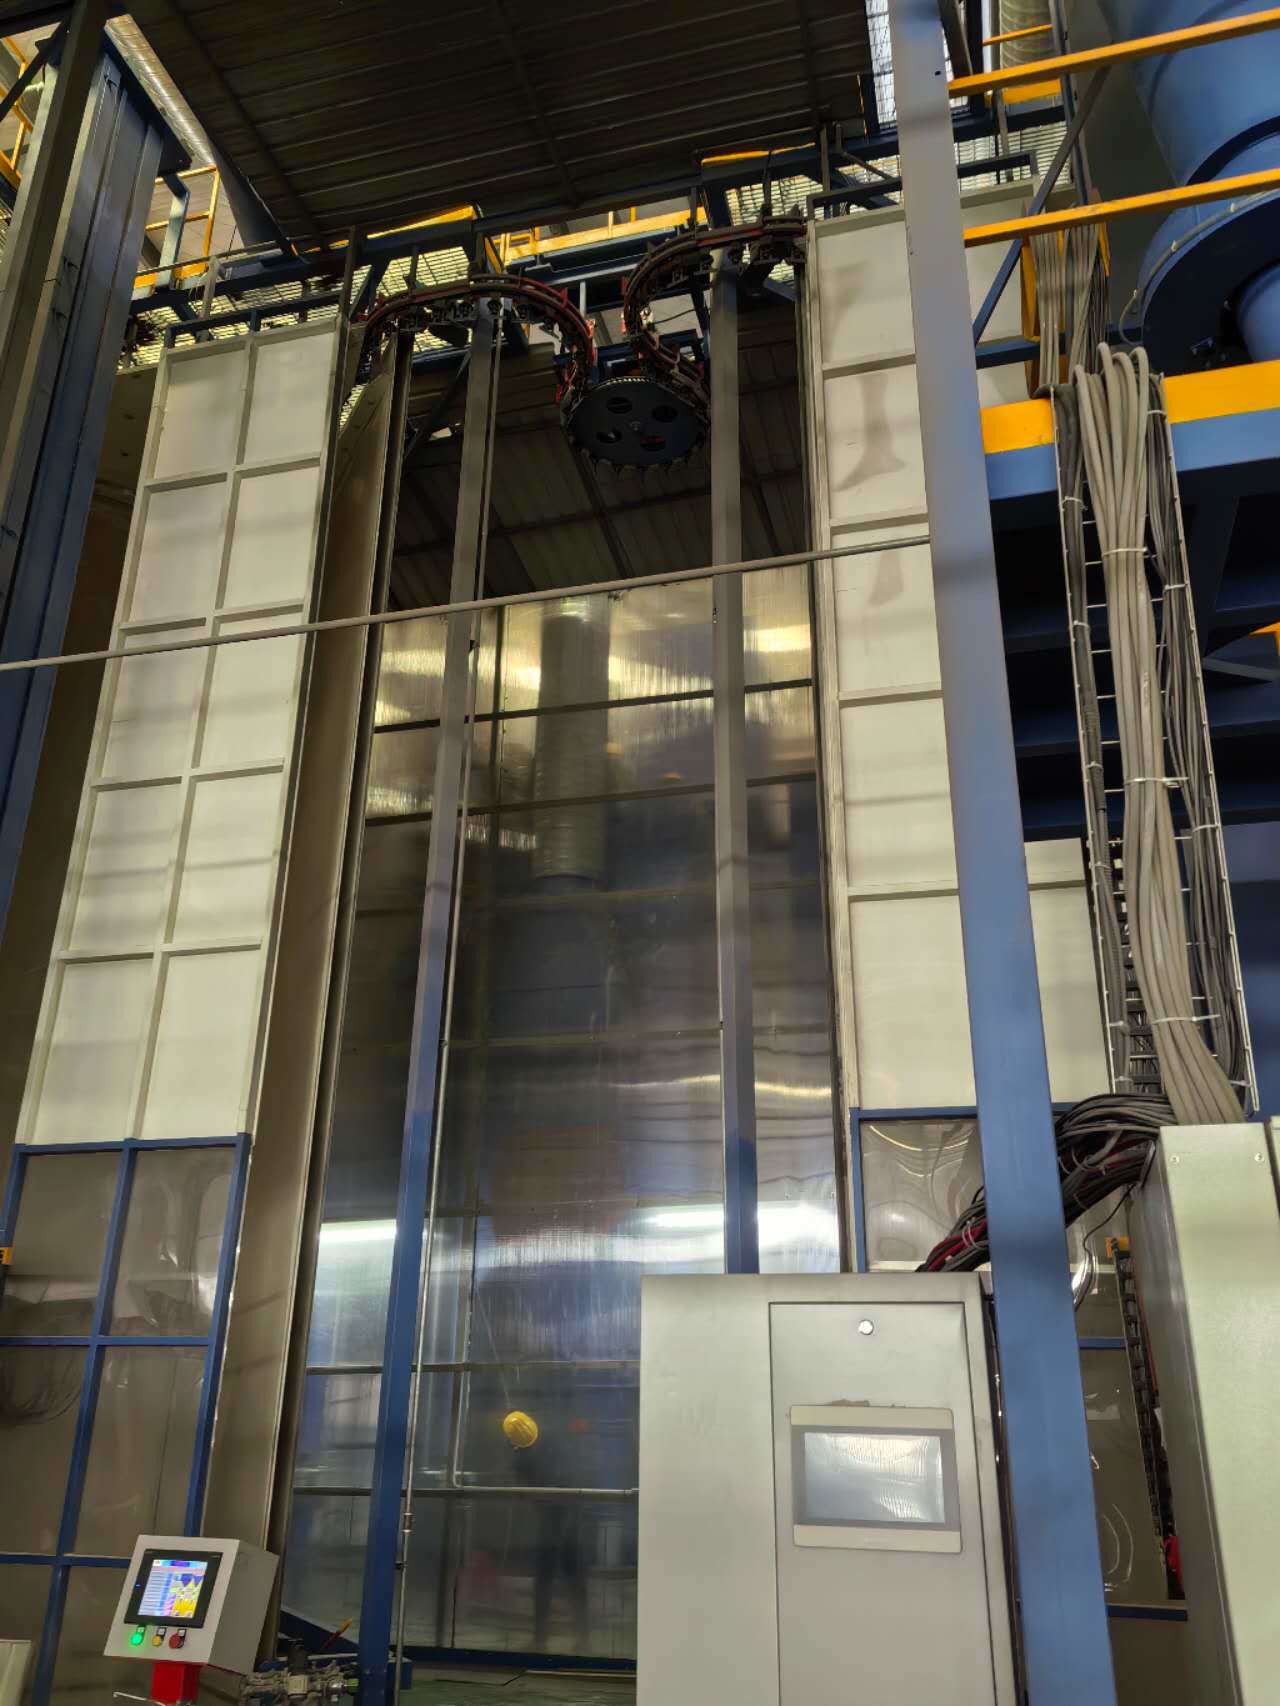
Verticale poedercoatlijn met de beste apparatuur voor oppervlaktebehandeling
Dit voorstel is ontworpen voor een verticale poedercoatlijn voor aluminiumprofielen—één cabine
1, Ontwerpgegevens
1) Coatingmateriaal: Aluminiumprofiel
2) Technische beschrijving: Laden, voorbehandeling, drogen, poedercoaten, uitharden, lossen.
3) Specificaties van het te coaten profiel:
4) Max. afmeting van het profiel: 100mm×200mm×L7000mm
5) Max. gewicht van het profiel: 30 kg
6) Standaardgewicht: 3,5 kg
7) Standaard oppervlakte van het profiel: 400 m2/T
2, Energievoorziening
1) Stroomvoorziening
a) Enkelfasige spanning: 220V+10%
b) Driefasige spanning: 380V+10%
c) Frequentie: 50Hz
d) Fase- en nulleiding van apparatuurgroep
2) Aardgas
3, Perslucht
1) Druk: 7,0 bar
2) Max. stoomdebiet: 1,3 g/Nm3
3) Max. oliegehalte: 0,01 ppm
4) Max. persluchtdebiet: 8 m3/min
4, Benodigd industrieel water
1) Druk: 3+0,2 bar
2) Debiet: 5 m3/u
5, Poeder
1) Poedereigenschap : LEL≥40g/Nm3
6, Productiecapaciteit
1) Transportsnelheid ketting: 1,2 m/minuut
2) Totaal aantal gecoate stuks per uur: 1200mm/minuut÷150mm/stuk×60minuten=480 stuks/uur
3) Totaal gewicht per uur: 480 stuks×3,5 kg/stuk = 1,68 ton/uur
4) Dagelijkse capaciteit: 1,68 ton x 16 uur/dag = 26,8 ton/dag
5) Maandelijkse capaciteit: 26,8 ton/dag × 25 dagen/maand = 670 ton/maand
Kenmerk: Automatische verticale poedercoatlijn voor oppervlaktebehandelingsapparatuur van aluminiumprofielen. Bespaar gas en energie, bespaar ruimte. Hoge kwaliteit, hoge productiviteit, gladde en duurzame coating.
Hoofdcomponent:Hangend transportsysteem voor poedercoaten, laad- en lossysteem, voorbehandeling, droogoven, poedercoatcabine en recyclingsysteem, moffeloven, elektrisch besturingssysteem, poederpistolen, poedertoevoercentrum, luchtcompressor, demi-watersysteem enzovoort.
Regulier poedercoatproces: Laden-Spoelen-Voorontvetten-Ontvetten-Spoelen-Spoelen-Zuiver water-Passivering-Spoelen-Zuiver water-Drogen-Poedercoaten-Uitharden-Lossen.
De operationele procedures voor verticaal poedercoaten zijn als volgt:
1. Voor het poedercoaten van profielen is de voorbehandeling uiterst belangrijk. Op het oppervlak van het geëxtrudeerde profiel wordt een natuurlijke oxidelaag gevormd met bepaalde olievlekken en verontreinigingen, die vóór het spuiten door chemische behandeling moeten worden gereinigd.
2. Voorbehandelingsproces: Ontvetten --- [1,5-5 minuten] --- spoelen [0,5-1 minuut] --- spoelen [0,5-1 minuut] --- zure oppervlakteconditionering [1,5-5 minuten] --- spoelen [0,5-1 minuut] --- spoelen [0,5-1 minuut] --- beitsen/activeren [0,5-2 minuten] --- spoelen [0,5-1 min] --- spoelen met zuiver water [1-2 min].
3. Doel van het ontvetten: Het doel van de ontvetting is om olievlekken van het profieloppervlak te verwijderen en de reinheid van het oppervlak te waarborgen wanneer het profiel het chromateerbad ingaat.
4. Procesparameters ontvettingstank: Analyseer tijdens de productie om de twee uur de concentratie van het vrije zuur in de badvloeistof, pas de badvloeistof aan op basis van de analyseresultaten en reinig het oppervlak van de badvloeistof van tijd tot tijd zonder de badvloeistof te vervangen.
5. Doel van zure oppervlakteconditionering: Het hoofddoel van de zure oppervlaktebehandeling is om olie verder van het profiel te verwijderen, zodat het profieloppervlak een verse matrix blootlegt om de chromateerreactie soepel te laten verlopen. Analyseer de concentratie van de badoplossing om de twee uur en pas deze aan op basis van de analyseresultaten. Onder normale omstandigheden hoeft de badvloeistof niet te worden vervangen en kan deze langdurig worden gebruikt.
6. Doel van het chromateerbad: Het chromateerbad is zeer belangrijk voor het poedercoaten van aluminium. Op het oppervlak van het gechromateerde profiel wordt een lichtgele chemische conversielaag gevormd ter verbetering van de weersbestendigheid van de gecoate profielen. Analyseer eventuele afwijkingen van de badvloeistof om de twee uur en voer aanpassingen uit op basis van de analyseresultaten. Over het algemeen wordt de badvloeistof na elke 2.000 ton productie vervangen en wordt de badvloeistof van tijd tot tijd bijgevuld.
7. De gechromateerde profielen gaan de droogoven in voor oppervlaktedroging. De droogtemperatuur moet tussen de 80 en 90 graden liggen en mag niet hoger zijn dan 95 graden, anders wordt de hechtingskwaliteit tussen de coating en de profielen aangetast.
8. De gedroogde profielen gaan de spuitcabine in met een kettingsnelheid van 1—2,5 m/min voor het spuiten (de kettingsnelheid is instelbaar naar wens van de klant).
9. Met behulp van de gereinigde en gefilterde luchtdruk [7-8 kg] wordt het poeder gelijkmatig op de werkstukken gespoten met het elektrostatische poederpistool; met een elektrostatische spanning van 45-90 kV en het bijbehorende poedertoevoersysteem en -parameters om ervoor te zorgen dat de coating voldoet aan de ingestelde procesvereisten, waarna het spuitproces is voltooid.
10. Na het spuiten gaan ze de moffeloven in voor uitvloeiing en uitharding. De uithardingstemperatuur ligt tussen [195-215 graden] en de uithardingstijd moet tussen [15-25 minuten] liggen.
11. De profielen die zijn uitgehard en uit de oven komen, zijn door en door heet. Raak het oppervlak van de profielen niet met blote handen aan. Na afkoeling kunnen ze van het rek worden gehaald. Controleer na het afhalen de gespoten producten. Het oppervlak moet glad zijn en de coating moet uniform zijn, vrij van sporen, sinaasappelhuid en andere verschijnselen, en kunnen vervolgens na goedkeuring bij de professionele kwaliteitscontrole worden verpakt.
FAQ
1. Wat moeten we aanleveren als we geïnteresseerd zijn in uw apparatuur?
A. Het materiaal/de afmetingen (max.)/het gewicht (max.) van uw werkstukken.
B. Wat is de verwachte opbrengst van deze apparatuur (8 uur/dag of 30 dagen/maand)?
C. De beschikbare werkplaatsruimte waarin u deze apparatuur wilt plaatsen (in LxBxH)?
D. Welke brandstof verkiest u voor het verwarmingssysteem: elektrisch, gas, lpg, diesel of andere?
2. Hoe wordt de apparatuur geïnstalleerd na aankoop van uw apparatuur?
A. Wij verstrekken installatiedocumenten, 3D-montagetekeningen of een installatievideo om de installatiewerkzaamheden te begeleiden.
B. Onze technicus zal de installatie en inbedrijfstelling van de apparatuur online begeleiden.
C. Indien gewenst kunnen we monteurs naar uw fabriek sturen om de installatiewerkzaamheden te begeleiden; deze service is tegen betaling.
D. Na de inbedrijfstelling verzorgen wij een volledige training en volgen we het gebruik van de apparatuur regelmatig op.
3. Hoe is de aftersales-service van uw bedrijf geregeld?
A. 1 jaar garantie op onderdelen; onderdelen omvatten voornamelijk ventilatoren, branders, elektrische componenten van de schakelkast, metaalconstructie, wandpanelen enz., behalve in het geval van door de mens veroorzaakte schade.
B. Zolang u onze apparatuur gebruikt, blijft onze technische ondersteuning altijd online beschikbaar
We hopen dat ons warme bedrijf u van harte mag verwelkomen en u een bijzondere ervaring kan bieden.